Аналоги Renishaw NC4: чем заменить систему наладки инструмента
Лазерная система наладки инструмента Renishaw NC4 стоит на многих обрабатывающих центрах и фрезерных станках. Она измеряет длину и диаметр инструмента, а также контролирует его поломку прямо в шпинделе. Когда система выходит из строя, снимается с производства или не вписывается в новый станок, возникает вопрос: чем её заменить без потери точности и без переделки управляющих программ. Единого «взаимозаменяемого» аналога нет, потому что на результат влияют принцип измерения, механика установки и логика подключения к ЧПУ. В статье разобраны классы решений, критерии подбора и типичные ошибки при замене.
- Как работает NC4 и что нужно сохранить при замене
- Когда действительно нужна замена
- Классы аналогов и их отличия
- Критерии подбора
- Интеграция с ЧПУ и перенос программ
- Типичные ошибки при замене
Как работает NC4 и что нужно сохранить при замене
NC4 — бесконтактная (лазерная) система. Передатчик формирует лазерный луч, приёмник на другой стороне рабочей зоны регистрирует его интенсивность. Когда инструмент перекрывает луч, уровень сигнала падает, и система выдаёт сигнал срабатывания (триггер) на ЧПУ. Станок фиксирует координаты оси в момент срабатывания, и по ним вычисляется вылет инструмента. Подробнее принцип описан в обзоре датчика NC4.
Для замены важно понимать, какие функции система выполняет на вашем станке. Обычно их три:
- измерение длины инструмента и привязка к нулю станка;
- измерение диаметра и контроль профиля режущей кромки у вращающегося инструмента;
- контроль поломки: после обработки инструмент вводится в луч и проверяется его наличие.
Контактный щуп инструмента длину измерит, но с вращающимся микроинструментом и контролем поломки справится хуже. Поэтому выбор аналога начинается не с каталога, а с перечня задач, которые решает текущая система.
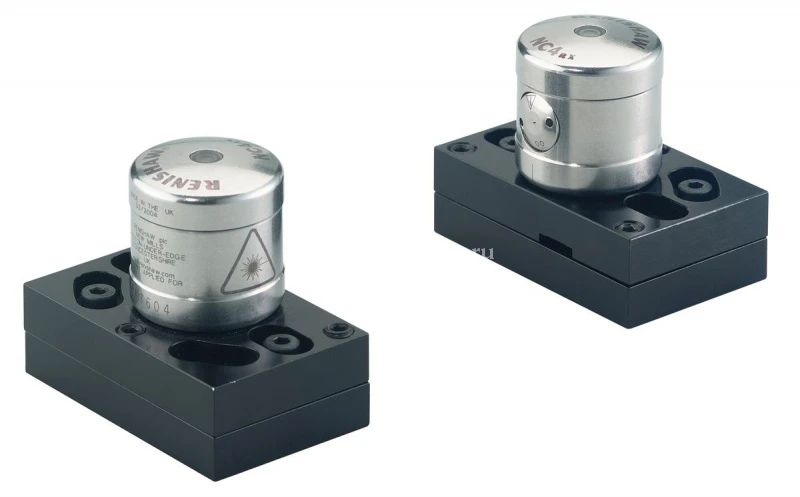
Бесконтактная лазерная система для измерения длины и диаметра инструмента и контроля его поломки. Вариант для случаев, когда нужно сохранить штатное решение без пересмотра программ наладки.
Когда действительно нужна замена
Не каждая неисправность требует нового датчика. Прежде чем искать аналог, исключите причины, которые устраняются обслуживанием:
- Загрязнение оптики. Масляный туман и мелкая стружка оседают на окнах передатчика и приёмника. Система начинает срабатывать нестабильно или не видит луч. Проверьте окна и подачу воздуха на обдув.
- Сбитая юстировка. После удара или смещения кронштейна луч уходит с приёмника. Это решается настройкой, а не заменой.
- Повреждение кабеля или интерфейсного блока. Дефект часто «плавающий» и проявляется только при движении осей.
Замена оправдана, если оптика или электроника повреждены (попала СОЖ, удар, перегрев), если система снята с поддержки, если станок модернизируется и меняется ЧПУ либо если нужно решить другие задачи, например измерять более мелкий инструмент. Если неисправность неочевидна, ремонт и диагностику можно заказать в разделе ремонта промышленного оборудования.
Для наладки и проверки штатной системы пригодится отдельное устройство — оно позволяет настраивать NC4 вне станка и не простаивать на юстировке.
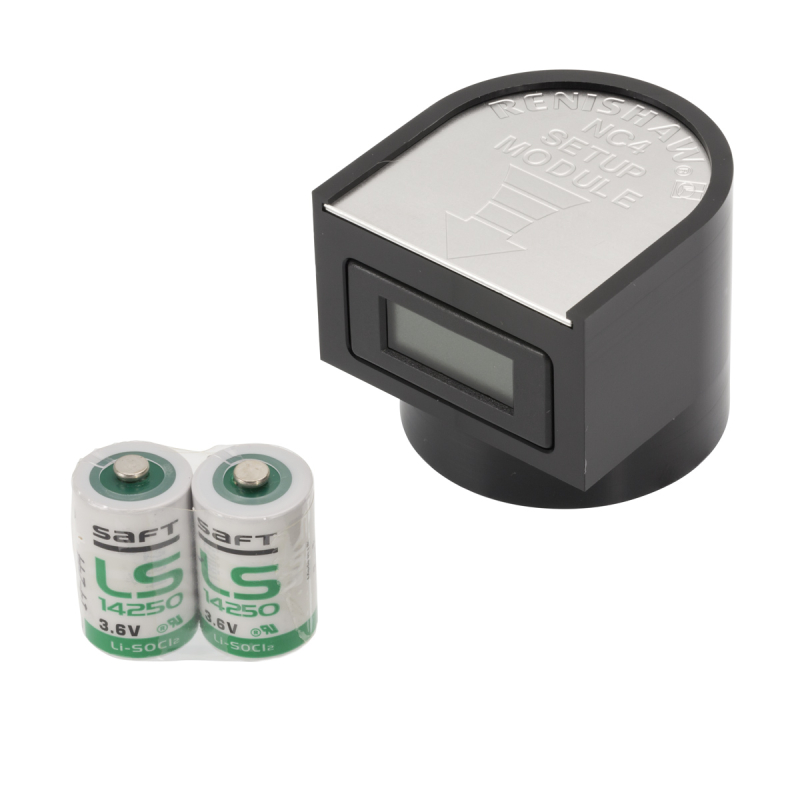
Позволяет настроить и проверить систему NC4 отдельно от станка. Помогает отличить неисправность датчика от проблем кабеля или подключения.
Классы аналогов и их отличия
Прямых «копий» NC4 по посадочным размерам и электрике практически нет. Реально можно выбирать из трёх групп решений.
1. Лазерные бесконтактные системы других производителей. Ближе всего по принципу к NC4: лазерный луч, измерение длины и диаметра, контроль поломки. Это, например, системы Blum и Marposs. Принцип работы Blum описан в материалах о лазерном контроле инструмента, а решения сравнивались в статье NC4 и Blum TC50/TC60.
2. Контактные настольные щупы инструмента. Инструмент касается щупа, и станок фиксирует срабатывание. Подходят, если лазер нужен был только для измерения длины. Это проще и дешевле, но вращающийся инструмент измеряется иначе, а микроинструмент — осторожнее.
3. Оптические беспроводные и комбинированные системы. Применяются на станках, где место под кронштейн ограничено. Требуют отдельного расчёта по интерфейсу и зоне уверенного приёма.
| Класс решения | Что измеряет | Сильные стороны | Ограничения |
|---|---|---|---|
| Лазерная бесконтактная (Blum, Marposs и др.) | Длина, диаметр, профиль, поломка | Работа с вращающимся инструментом, нет износа от касания | Чувствительна к загрязнению, нужна подача воздуха |
| Контактный щуп инструмента | Длина, при определённых схемах — диаметр | Простая интеграция, устойчив к туману СОЖ | Слабее для мелкого инструмента и контроля поломки |
| Беспроводной оптический | Зависит от модели | Нет кабеля в рабочей зоне | Нужен приёмник, расчёт зоны приёма |
Технические данные каждой модели — диапазон диаметров, длину рабочего луча, класс защиты — уточняйте в документации производителя. Для сопоставления с NC4 можно также открыть паспорт и инструкцию NC4.
Критерии подбора
Чтобы выбрать систему вместо NC4, сопоставьте исходные требования станка и параметры кандидата. Ниже перечислено, что проверять в первую очередь.
| Критерий | Что проверить |
|---|---|
| Минимальный диаметр инструмента | Наименьший инструмент в вашей номенклатуре должен уверенно измеряться выбранной системой |
| Рабочая зона и расстояние между блоками | Влезает ли самый крупный инструмент в зазор, не сталкивается ли система с деталью, столом и шторками |
| Способ крепления | Совпадают ли посадочные места и кронштейн, или нужен новый крепёж |
| Тип выходного сигнала | Совместимость с входами ЧПУ и интерфейсным блоком |
| Питание | Напряжение и ток, доступные в шкафу станка |
| Защита от СОЖ и стружки | Класс защиты корпуса, наличие обдува оптики, расположение относительно зоны резания |
| Поддержка в ЧПУ | Наличие готовых макросов или циклов измерения для вашей системы управления |
Если в вашей конфигурации передатчик и приёмник разнесены отдельными блоками, при подборе учитывайте раздельную схему. У Renishaw она представлена отдельным вариантом.
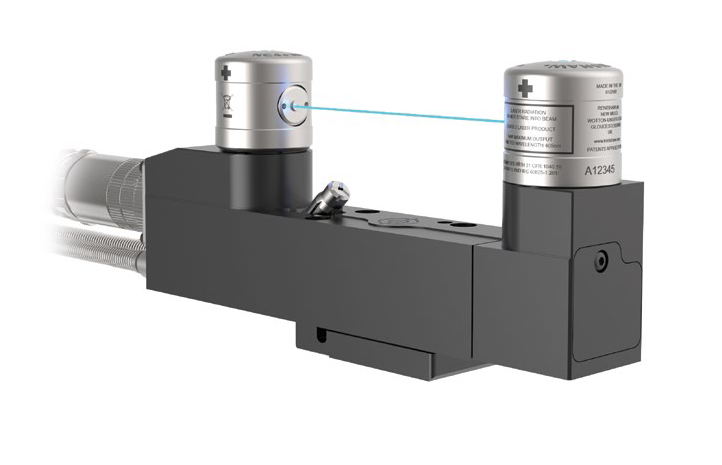
Вариант NC4 с раздельным исполнением блоков. Подходит, когда передатчик и приёмник монтируются на разных участках рабочей зоны.
Полный перечень решений для контроля на станке собран в разделе контроль процесса на производстве.
Интеграция с ЧПУ и перенос программ
Самая трудоёмкая часть замены — не механический монтаж, а адаптация программ наладки. Макросы измерения написаны под конкретный датчик: используются определённые входы, скорость подвода, параметры вращения шпинделя при измерении, M-коды включения обдува. При смене системы пересмотрите следующее:
- Входной сигнал срабатывания. Определите, какой вход ЧПУ используется (быстрый вход, сигнал пропуска блока), и подключите к нему новую систему.
- Логику сигнала. Нормально замкнутый или нормально разомкнутый выход, уровень при срабатывании и при ошибке. Ошибка полярности приводит к ложным срабатываниям.
- Скорости подвода. Подача при измерении определяет погрешность фиксации координаты. Значения подбираются по документации и проверяются испытаниями.
- Привязку к нулю станка. После установки новой системы нужно заново определить положение рабочей точки относительно нуля и записать смещения.
- Проверку повторяемости. Измерьте эталонный инструмент несколько раз и сравните разброс с требованиями к детали.
Установку и привязку систем измерения мы выполняем в рамках услуги установки датчиков измерения детали и привязки инструмента. Общую схему сокращения наладки с помощью щупа вы найдёте в статье о сокращении наладки на станках с ЧПУ.
Перед вводом в эксплуатацию сохраните параметры ЧПУ и программы-макросы: при ошибке это позволит вернуться к рабочей конфигурации. О том, как организовать копирование, читайте в статье о резервном копировании параметров ЧПУ.
Типичные ошибки при замене
- Подбор «по картинке». Внешне похожие блоки отличаются выходами, питанием и протоколом. Сверяйте электрические параметры, а не габариты.
- Замена лазера на контактный щуп без учёта задач. Если на станке нужен контроль поломки вращающегося инструмента, контактный щуп его не заменит.
- Использование универсальных фотодатчиков. Промышленные лазерные фотодатчики общего назначения (например, OMRON серии E3Z и E3NC) подходят для автоматики и позиционирования, но не заменяют систему наладки инструмента: у них нет ни метрологических характеристик, ни готовых циклов измерения под ЧПУ.
- Пренебрежение обдувом. Без чистого воздуха оптика быстро загрязняется, и точность падает независимо от марки системы.
- Отсутствие проверки после монтажа. Без контрольного измерения эталона не видно ошибки в смещениях, и первая партия деталей уходит в брак.
- Экономия на оригинале без расчёта простоя. Если цена простоя станка выше разницы в стоимости, дешёвая замена обходится дороже. Подробнее — в статье «Оригинал или аналог: стоит ли экономить».
Дополнительно возьмите набор для обслуживания: он понадобится при юстировке и чистке системы NC4, если вы остаётесь на оригинале.
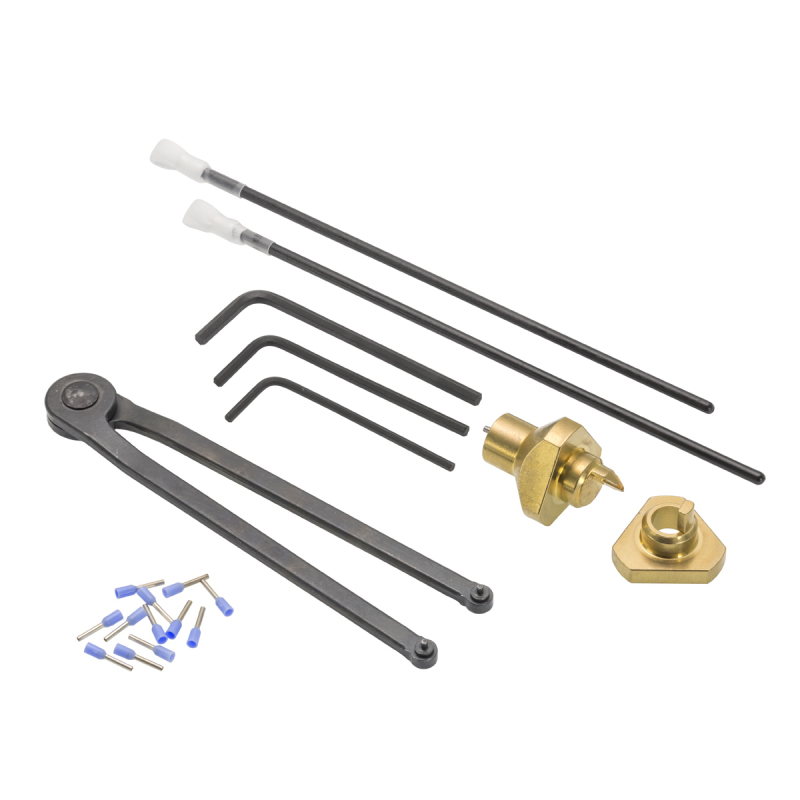
Набор для монтажа, настройки и обслуживания системы NC4. Нужен при юстировке и плановой чистке оптики.
FAQ: частые вопросы
Есть ли прямой аналог Renishaw NC4, который ставится без доработок?
Как правило, нет. Лазерные системы других производителей близки по принципу, но отличаются креплением, выходами и протоколом. Поэтому обычно требуется подбор кронштейна и корректировка программ.
Можно ли заменить NC4 контактным щупом инструмента?
Если вам нужна только привязка по длине, да. Для измерения мелкого вращающегося инструмента и контроля его поломки контактный щуп подходит хуже.
Подойдут ли лазерные фотодатчики OMRON вместо NC4?
Нет. Это датчики общего назначения для автоматики. У них нет метрологических характеристик и готовых циклов измерения инструмента для ЧПУ.
Что проверить до покупки замены, если NC4 перестал работать?
Очистите оптику, проверьте обдув, юстировку, кабель и интерфейсный блок. Во многих случаях неисправность устраняется без замены датчика.
Нужно ли переписывать программы наладки при смене системы?
Чаще всего да, хотя бы частично: проверяют входной сигнал, логику срабатывания, скорости подвода и смещения. После монтажа обязательно выполняют контрольное измерение эталона.
Заключение
Универсального аналога NC4 не существует: выбор определяется задачами станка, номенклатурой инструмента, условиями в рабочей зоне и возможностями ЧПУ. Ближе всего по функциям лазерные системы других производителей, а контактный щуп подходит там, где нужна только привязка по длине. Критичная часть замены — адаптация программ и проверка повторяемости, а не сам монтаж.
Если сомневаетесь, что выбрать вместо NC4, специалисты ООО «Эффективное производство» помогут подобрать решение под ваш станок и систему ЧПУ, поставят оборудование и выполнят установку с привязкой инструмента.
Связанные материалы
Читайте также